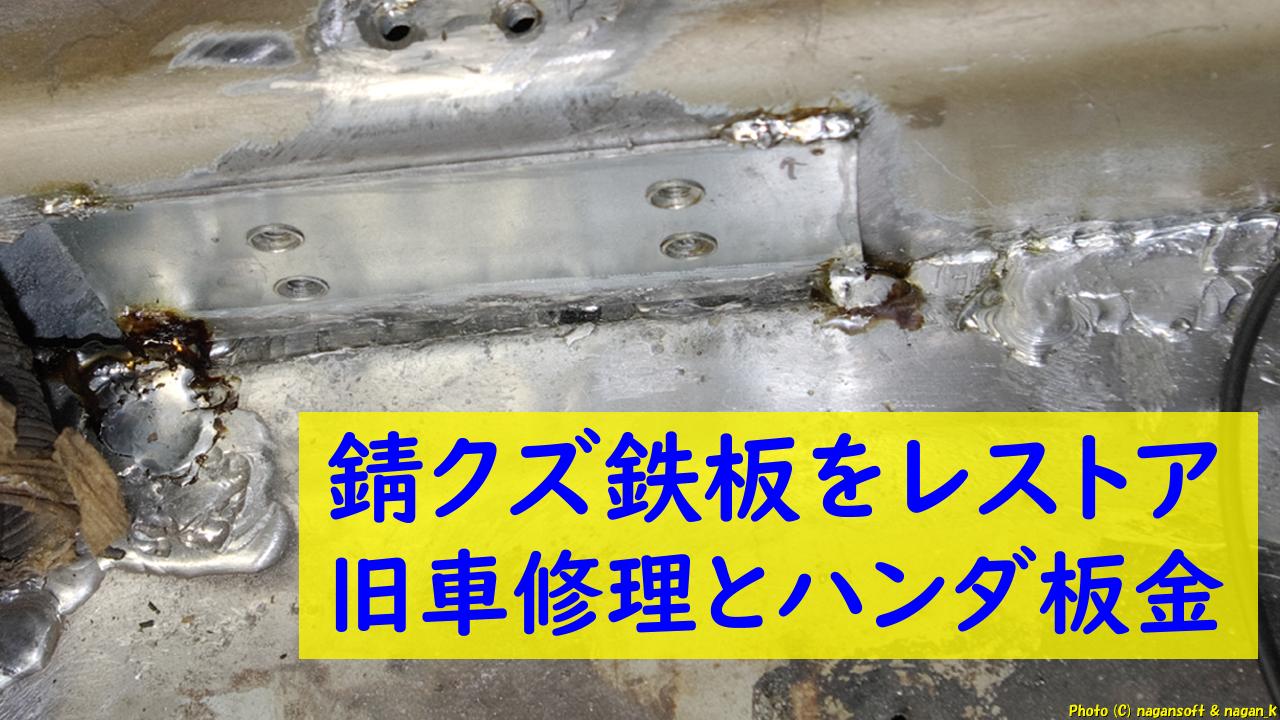
旧車の錆と向き合うとき、教科書どおりの技法を試みるのが近道なのかも知れない。
しかし、“なが〜ン”の場合は根本的な前提が欠落している。それは財政状況だ。
旧車修理の教科書は、軍資金があることを前提に書かれている。
もうひとつ問題がある。教科書の教材は「まだ走りそうな車」からスタートする。
錆クズと化した車をどう扱うか──そんな番外編はほとんど存在しない。
“錆クズ”を“車に戻そう”としたとき、参考になる情報は驚くほど少ない。
そこで、激貧の“なが〜ン”が、ふところと相談しながら試行錯誤してたどり着いたのが
この“ハンダ板金”という延命技法だ。
錆クズ鉄板をどう救ってきたのか──
いや、どう形作ってきたのか──
その実録をまとめた記事です。
※2026年10月3日 本文を修正加筆しました。
ハンダ板金とは
いろいろと科学的に難しい表現が本当はあると思います。
でも、私はあえて簡単な表現で書いておきます。
ハンダとハンダコテはご存知ですよね。(これがわかっている前提で進めます)
中学校の技術家庭とかで習っていると思います。
ハンダコテで配線を炙って溶ける金属をまとわせて、配線同士や、配線と端子を金属的にくっつけるアレです。
それの巨大な応用です。鉄板と鉄板の隙間にハンダを流し込んで接着する作戦なんです。
ハンダは鉄とは異なる金属なので、異種類金属の結合です。
接着面はもの凄く薄い層の合金となるのですが、合金の生成をしっかりするために酸を流します。
酸で表面を溶かしたところにハンダを流し込んで合金を作るってことです。
私は、ハンダ板金をそのように理解してますが……
もし、根本が異なっていたら、または言葉足らずだったらごめんなさい。
なぜ、ハンダ板金を採用したのか?
理由は三つです。
理由①:錆クズと化した鉄を溶接するのは至難の業
鉄同士であれば溶接可能ですが、錆は溶接できません。
酸化鉄(錆)は科学的に安定しているとかで、簡単に溶けてくれないのです。
つまり、錆を除去して(ケレン作業という)溶接をしないといけないのです。
錆クズの錆を除去する。溶接できるようなしっかりした鉄肌が露出する状態まで削り倒す。
想像してください。錆クズから錆が無くなった姿を……
どのぐらい鉄が残りましたか?
貴方の脳裏で、しっかり鉄が残ったのであれば溶接できると思います。
薄い紙のような、沢山の錆巣穴が開いたような、半分以上無くなったような、
そんな姿が脳裏に浮かんだのであれば、その部品を溶接加工するのは至難の業と考えます。
さらに、鉄は熱を加えると歪む特性があります。
均等の厚みを保った鉄であれば、たとえ歪んだとしても極端な歪みは無いでしょう。
錆除去で紙のようになった鉄、錆巣穴でボロボロの鉄が熱で歪むとどうなるかです。
せっかく溶接しようとしているのに、溶接の熱で簡単に歪んでしまうリスクが付いて回るのです。
理由②:事実上の軽作業
ハンダ板金の作業をイメージしてください。
鉄板をハンダコテで炙って、ハンダを当てる。
ハンダが熱で広がる、溶けたところへ鉄を乗せてコテで炙る。
合わせ面の隙間にハンダが広がって行って合金が生成される。
理屈ではこれだけなんです。
溶接機のような、目を保護する鉄面、やけど防止の革手袋、といった仰々しいものは要りません。
もちろん、溶接機より事故率が低いです。
ただし、ハンダコテで炙るというのに限界があるのも事実。
それは、デメリット編に記します。
理由③:電気事情
溶接機って電気を要求します。
それも結構な電気使用量を必要とするのです。
“なが~ン”の作業場所に、溶接機の運用に耐えうる電気が確保されているとは思えません。
単なるガーレージに、50年以上前に引き込まれたであろう電線があるだけです。
もちろん電力会社の電気メーターを設置してますが、そこから建屋内の配線が心細いです。
今時の漏電ブレーカーも、単なるブレーカーのみです。
近所の電気設備屋さんを呼んで。ここで溶接機が使えるか?といったことは確認してます。
結果は、電気設備を総とっかえしないと危険。という扱いです。
そもそも、シャッター内の灯り取りを目的に設置されている電気配線なので、大きい電気使用量に耐えられないのです。
電気設備更新については、大家さんの許可が必要なのですが……
はい、ここから先の説明は書きませんよ。
つまり、私の環境では、溶接機の使用は危険と判断しています。
ハンダ板金から脱線しますが同じ理屈で、
大型の電気コンプレッサー、電動ウインチというものも設置できません。
もちろん、スポットクーラーといったものも使えません。
そういった環境事情なので溶接機を使わないことにしました。
ハンダ板金のデメリット
デメリット①:熱が逃げる
溶接機と異なり、ハンダコテの熱量ってしれています。
鉄は溶かせません。しかしハンダは溶けます。
溶けない鉄を酸で溶かして、その上にハンダを流して合金生成です。
つまり、ハンダを溶かす熱量は最低限必要ってことです。
ハンダコテなんだから、ハンダは溶けて当たり前だろ?と考えるのが普通ですよね。
しかし、現実は熱が逃げる問題があるのです。
小さい鉄同士をハンダ板金ならお手軽にできますよ。
接続する相手が座布団サイズになったぐらいからハンダ板金の難易度が上がるのです。
鉄は熱伝導率が良いのです。つまり、ハンダコテを当てても、鉄全体に熱が逃げていく。
大きい鉄板がほんのり温かくなるだけという事態になります。
しかし、ハンダコテが当たっている先端だけはハンダが溶ける熱量があるという状態です。
つまり、点付けのハンダ板金であれば、ハンダコテで対処できるが……
という状態になるんです。
これの回避策は、バーナー(トーチ)、または、ヒートガンとなります。
それは別に説明します。
デメリット②:気温に左右される
熱が逃げる問題と一緒です。
気温が低いと、大気にどんどん熱が逃げて鉄板が温まらない問題です。
冬場の気温が低いときに、大きい金属のハンダ板金は難易度高いです。
特に、車体フレームをハンダ板金修正するとなったら、いつまてたっても熱くなりませんよ。
これの回避策は、バーナー(トーチ)、または、ヒートガンとなります。
それは別に説明します。
デメリット③:電気事情
ハンデコテもしょせん電気を熱に変えているだけです。
つまり、電気の状態が性能に大きく影響します。
“なが~ン”の経験では、雷が鳴っているときは、ハンダコテが安定しません。
アースの影響もあるのか、豪雨のときもハンダコテは安定しません。
これは、“なが~ン”の作業場の電気事情が原因なのかもしれませんが、実際に経験しているので明記しておきます。
デメリット④:消耗品費用
当たり前ですが、ハンダを消費します。
ハンダ作業用の酸も消費します。
忘れがちなのですが、ハンダコテの小手先も消費します。
これらの消耗品が、意外と高額です。
溶接機の消耗品より高くつくと考えておいた方がいいです。
消耗品をどのようにして安く仕入れてコスパを上げるかは各人の努力次第。
軍資金にゆとりのある方は、潤沢に消耗品を購入してください。
“なが~ン”はヤフオクで、「古ハンダ、使いかけハンダセット売り」というのを見つけて落札入手しています。
ハンダは消耗品です。3Kg以上で安値を目指して入札して、たまたま競らずに落札というのをしています。
ハンダコテの小手先も、ヤフオクで狙う。
急ぎで必要なときは、モノタロウで通販購入しています。
消耗品が相応に必要ということも考慮してください。
バーナー(トーチ)、ヒートガンの活用
大きい鉄に対してのハンダ板金は、ハンダコテでは熱が逃げて作業できません。
ハンダが溶けたらいいという考えに至ると、バーナー(トーチ)、ヒートガンを利用します。
ヒートガン
工具としてのヒートガンの説明は省きますが、ものすごく熱い熱風を吹き出す、えげつないドライヤーと考えてください。
このヒートガンでハンダを溶かすことができます。つまり、ヒートガンで炙ることでハンダ板金をすることができるといえばできるのですが、問題点もあります。
ヒートガンは熱風を出すが、勢いよく吹き出すのです。
つまり、溶けたハンダを吹き飛ばすのです。
では、どういった用途で使うかです。
ヒートガン使い方:鉄板を広く炙る
ハンダコテだけだと熱が逃げてハンダ板金ができない問題の解決策です。
熱が逃げるを逆の発想に使います。熱が逃げないていどまで鉄板全体を熱くしたらいい。
つまり、ハンダ作業時間の間で鉄板が冷めないぐらいまで、大きい鉄板全体をヒートガンでガンガン炙ってしまえです。
鉄板自体が熱くなれば、ハンダコテの熱も逃げずにスムーズにハンダできます。
ヒートガン使い方:失敗したハンダ板金を剥がす
これも逆の発想です。ハンダは熱で溶ける。
ならば貼り付けたハンダも熱で剥がすことができる。
ハンダ板金箇所をヒートガンで炙り続けると、ハンダが溶けて剥がすことができます。
しかし、簡単には剥がれませんよ。
というのは、念入りに隙間に流し込んだハンダ合金ができているはずです。
それが全部ハンダの液体にならないと剥がれないってことです。
大きい面積のハンダ板金の時は苦戦するってことです。
バーナー(トーチ)
カセットボンベを用いたバーナー、キャンプ用缶ボンベを用いたトーチといえば、イメージできますよね。
火力の強い炎を小さく吹き出すものです。
ハンダを溶かす力があるバーナー(トーチ)を用いればハンダ板金できます。
ヒートガンより風量は少ないので当てる距離を調整して、
ハンダが溶ける境界ぐらいの温度を保つことができれば、
ハンダを糊のように扱うことができます。
さらに、パテのようにハンダを塗り広げることも可能です。
応用としては、ヒートガンと同等です。
ヒートガンとバーナー(トーチ)は、適材適所で使い分けることになります。
結合強度
正直にいいます。“なが~ン”の感覚では未知数です。
間違いなく言えることは、鉄同士の溶接よりは強度は低いはずです。
ハンダが合金になって繋いでいるとはいえ、その合金は鉄よりも強度が低いはずです。
よって、鉄同士の溶接よりは強度が低いと考えます。
車体フレームの連結といった絶対強度を要求するところにはハンダ板金は危険と考えます。
点付け溶接と、面接触でのハンダ板金、どちらが強いかについては、微妙です。
点付けはあくまで、その点だけでの結合です。
ハンダ板金は合わせ面にハンダを綺麗に流し込めたら、合わせ面が合金となり一つの金属となるんです。
薄い鉄板時での結合であれば、ハンダ板金が有利と考えます。
では、ハンダ板金を使用しなければならないが、どうしても強度が必要という時はどうするかです。
私は、リベットを併用しています。
リベットは必ず鉄リベットを用いてます。アルミリベットではありません。
合わせる鉄板に、リベット穴を先に開けけておきます。
鉄板合わせ面に予備ハンダ(ハンダを糊として薄く広げておく)を仕込みます。
鉄板同士を合わせてリベット穴に鉄板ビスを差し込んで締めます。
バーナーでまんべんなく炙って、予備ハンダを溶かして結合します。
もちろん溶かしている最中は、鉄板ビスを締めあげて密着していくのです。
周りからハンダが溢れ出ますが、それだけ密着して合金の厚みが減っているってことです。
密着完了したら、トーチを止めます。
鉄板ビスを外して、その穴を鉄リベットで締めます。
鉄リベットはハンダが乗りますよ。
もちろん鉄リベット自体もハンダ板金でさらに溶かし込みます。
これが、大きい鉄板結合で強度が必要と判断したときに“なが~ン”がする作業です。
ここまですると、結構な結合強度になっていると思っています。
尚、ハンダ板金で継いだ鉄板を大ハンマーで叩いて壊す実験をしたことはあります。
ハンダ板金は継ぐのではなく、糊面接続なので事実上厚みがあるのです。
厚みが強度を増す結果にもなっているので、ハンダ板金した部位が壊れる前に、鉄自体の素材が裂けたりして壊れました。
つまり、実用としての強度はあると考えてます。
振動によって合金が変化するのかについてはわかりません。
自動車振動の周波数が重なった時に分子的に揺すって云々という仮説は理解できますが、
それを私が返答できるわけではありません。
そんなこともあるだろうけど、どの程度影響があるかは私にはわかりません。
では、結合強度の最大の弱点は何か?
ハンダは熱に弱いです。
ハンダが溶ける可能性まで炙られる部位にはハンダ板金は使えません。
簡単に想像できるのは、マフラー、エキマニといった部位はハンダ板金は危険です。
きっとそこまで熱は来ないと信じるのであれば、どうぞお好きにしてくださいという位置付けだと思います。
その他、注意ポイント
後の溶接作業
後々に溶接修理を用いるときにトラブルとなりうる。
溶接作業をする人が、ここはハンダ板金箇所と知っていれば配慮できるのですが、
最終的に綺麗に塗装までたどり着いた箇所がハンダ板金しているかはわからないと思います。
単なる鉄板と判断して溶接機を当てたら、熱でハンダが溶けて剥がれていく。
後から溶接作業をするときの、トラブルリスクは大きいと考えます。
耐久性
耐久性は“なが~ン”には未知数です。
ハンダ板金は合金となっているいるはずなので、合金としての耐久性を考えることになります。
つまり、合金が腐食するかという話です。
金属は腐食するものと考えています。
鉄が錆びるように、ハンダ板金の合金も錆びると考える。
さらに、鉄と異なる合金なので、イオン化傾向で錆びるリスクもあるはずです。
「鉄」と、「ハンダ+鉄の合金」、どちらがイオン化傾向で錆やすいかという話です。
ハンダの主成分って何?
ハンダの種類によって混ぜ物はいろいろとありますが、ここは、鉛、スズ、銅、といったものが主成分と考えます。
これに、鉄が溶け込んで合金となると仮定です。
代表的なもので、イオン化傾向順に並べるとこのようになると理解してます。(バカなので間違っていたらすいません)
イオン化傾向大 >>> リチウム > カリウム > バリウム > ストロンチウム > カルシウム > ナトリウム >マグネシウム > アルミニウム > マンガン > 亜鉛 > クロム > 鉄 > カドミウム> コバルト > ニッケル > スズ > 鉛 > 水素> 銅 > 水銀 > 銀 > 白金 > 金 >>> イオン化傾向小
車体は鉄なので、鉄よりイオン化傾向が大きいかどうかで判断すると……
鉄よりは錆にくいと考えます。
さらにハンダ板金箇所に、錆止め塗料を塗る時も、亜鉛錆止め塗装は有効と考えます。(先に亜鉛が錆びていく)
ただし、亜鉛との電位差は大きいので、それがどの程度錆止め塗料の耐久性に影響するかは私にはわかりません。
つまり、ハンダ板金で作られた合金部分は、鉄よりは耐久性は良いと考えてます。
Q&A
去年末ぐらいから何故か、ハンダ板金について質問が来るようになった。
だから、こんな記事を書く気になったんだ。
何故に急にハンダ板金ネタで質問が来るのか不明なのです。
“なが~ン”は以前からハンダ板金で処置してますし、
そもそも私のいい加減な素人作業よりも、
もっと先駆者でハンダ王子さんがいるじゃないですか?
私もハンダ王子さんのブログを見て、ハンダで板金できるなら私でもできる。
と思い立って作業し始めたんですよ。
なので、ハンダ王子さんのブログへ質問したらいいのに….と思います。
まあー、そんなことを勝手に思っているわけで、
それでもなにやら比率の多かった質問にだけここに返答しておきます。
Q1、ヤニ入りハンダの使用
Q1)ハンダ板金は、板金用のハンダでないといけないのでしょうか?
ふつうの電気工作のヤニ入りハンダではダメなの?
A1)
“なが~ン”は一般的な電気工作用のハンダと、ハンダ板金用のヤニ無しハンダの両方を適材適所で使い分けてます。
単にサビ穴を塞ぎたいといった強度が特に不要なところは電気工作用のヤニ入りハンダを用いてます。
結束強度が必要という部分、たとえば部品を接合するとか、ナッターで仕込んだナット取付部を補強したいとかいう時は板金用ハンダの出番です。
こだわる要素としては、ヤニ入りハンダでも昔の鉛入りハンダの方がハンダの馴染みかたが良いです。
ヤニ入りハンダも、0.6mm、0.8mm、1.0mm、1.5mmと揃えて適宜使い分けた方がいいかと思います。
パッチ鉄板貼り付けの時は、0.6mmを合わせ目に当てると浸透圧の関係で面白いように吸い込んでいきますよ。
Q2、ヤニ取り
Q2)ブログ写真ではハンダ板金をした後でヤニがついているいるのを見受けられます。
そのヤニにはどうやって取り除いてますか?
A2)
まずはスクレッパーでほじくって取れるものはサクサクとほじくります。
次にワイヤーブラシで掻くきたくって取れるものを取りまして….
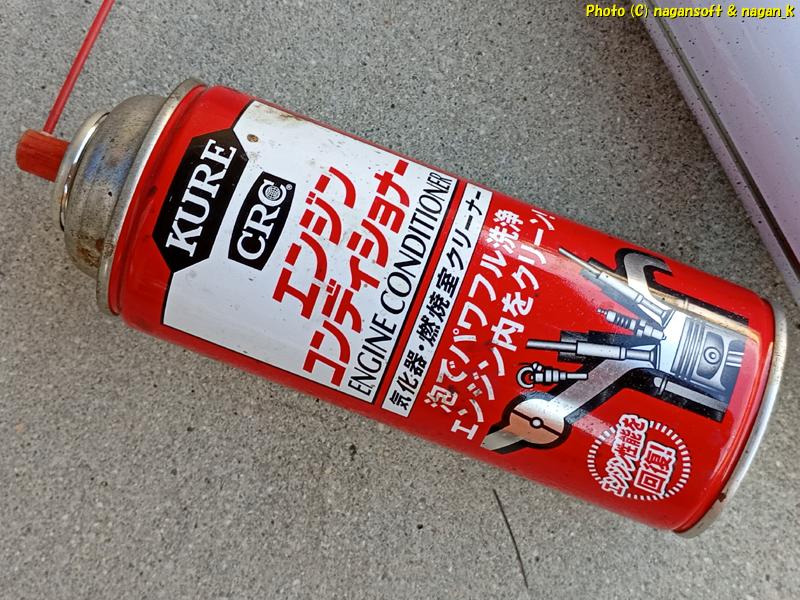
私の場合はここからエンジンコンディショナーです。
エンジンコンディショナーを吹きかけてワイヤーブラシ、いやいや歯ブラシでも十分です。
ゴシゴシすると“嘘”といいたくなるぐらいに簡単にヤニが取れますよ。
エンジンコンディショナーは超お勧めです。ちなみにパーツクリーナーではヤニは取れません。
最初からエンジンコンディショナーをぶっかけない理由は、
単にエンジンコンディショナーがもったいないだけです。
最後の隙間掃除としてエンジンコンディショナーでヤニ洗浄しています。
Q3、ハンダ板金後の整形
Q3)ハンダ板金でハンダを盛った後の整形は?
A3)
ハンダを削るのは面倒なので、できるだけハンダごてで面出しするように努めます。
それでも表面はもちろん波打つわけです。
とくに逆さま面へハンダをしたときは面出しなんて至難の業です。
ヤニさえ取れれば電動工具の利用が可能です。
ハンドクラインダー、リューターといったもので研磨整形します。
180番ぐらいの耐水サンドペーパーで研磨しても削れますよ。
Q4、ハンダ板金後の塗装
Q4)ハンダ板金してできた面の上に塗装するときはどうしてる?
A4)
ハンダ面をつるつるで鏡面みたいに研磨すると塗装が乗りません。
理屈はわかりませんが私の経験則で、まるでアルミの上に塗装したような感じで後程塗膜が剥がれますよ。
しかしながら、240番ぐらいのサンドペーパーでよく荒らしてから万能プライマー散布して、
一般的なプラサフを塗装、その上に上塗り塗装をして、今のところ綺麗に塗膜がついています。
この方法が正しいのかはわかりませんが、私はこれでやっています。
Q5、ハンダコテのワット数
Q5)ハンダ鏝は何Wを使用しているの?
A5)
適材適所で、300W、100W、80W、60W、40Wを使い分けてます。
一番使うのが100Wです。
Q6、下地の酸洗浄
Q6)ハンダ板金の下地として酸で洗浄しているのですか?
A6)
適材適所で使い分けてます。
板金ハンダ(ヤニ無し)を用いるときは無条件で酸洗浄します。
酸で表面を荒らさないとヤニ無しハンダの本領が発揮できないらしく食いつきません。。
ヤニ入りハンダについてはヤニ成分に酸が含まれているのか鉄肌にスムーズに食いつきます。
逆に酸洗浄してからヤニ入りハンダだとハンダの流れ方がおかしいようで私は苦戦しました。
ついては、ヤニ入りハンダを用いるときは酸洗浄無しです。
尚、酸洗浄はしませんが徹底的に鉄肌を出すための研磨をします。
具体的にはリューターでほじくりまくりです。
綺麗な鉄肌さえ露出できればスイッって気持ち良くヤニ入りハンダが食いつきますよ。
もちろん簡単には剥がれませんよ。
尚、少しでも錆びがあれば、錆の上にハンダは食いつきません。
徹底的に錆びは研磨して取り除いきます。
茶色(錆び色)の気配がなくなっても錆びの縁のやわらかい鉄部分は錆びでやられているらしくハンダは乗りません。硬い鉄肌が露出するまでしつこく研磨してください。
錆で穴が貫通しても気にしてはいけません。その部分は鉄ではなく錆だったということです。
裏にアルミテープを貼りつけて貫通穴にハンダを充填すればいいだけです。
Q7、見学について
Q7)ハンダ板金作業を見学したいのですが….
A7)
未熟者の試行錯誤で日々精進中の素人工作を見て満足されるのかは謎ですが….
私は板金教室をしているわけでもなく先生でもないのでわざわざお披露目するつもりはありません。
しかしながら、たまたまハンダ板金をする予定の時に見学に来られたときは、
四苦八苦しているハンダ板金をお見せできますよ。
特に隠しているわけではありませんので….
つまり、いちいち見学用にハンダ板金を準備するつもりはありません。
たまたまハンダ板金のタイミングで遊びに来られたら下手くそ作業を見てもいいよ。
というか、3本目の手としてお手伝いにこき使うかもしれませんよ。
ハンダ板金の実例
“なが~ン”のスバル弄りで、ハンダ板金は頻繁に登場するのですが、その中から2例としてリンクを置いておきます。
施工部位は、車体フレームの右フロントヘッドライトの縁部分です。
パーツに切り分けて整形貼り付けしています。
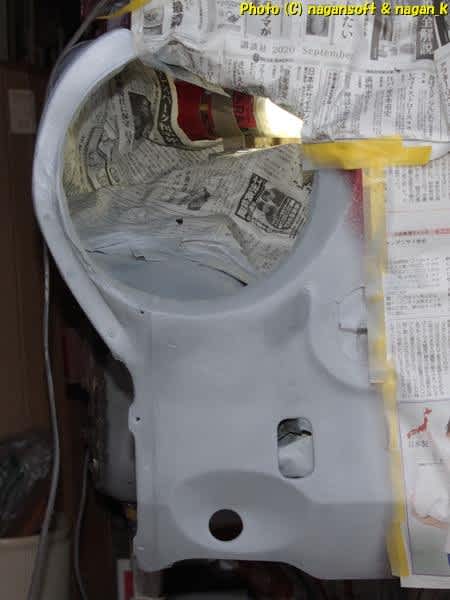
施工前の錆クズ状態で型取り、その後、錆クズ部切除
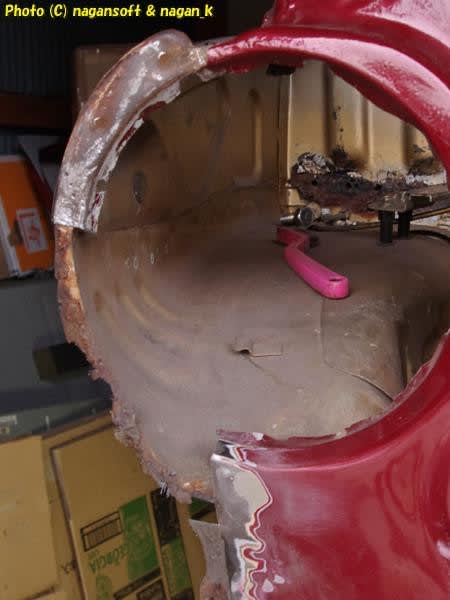
錆取をする
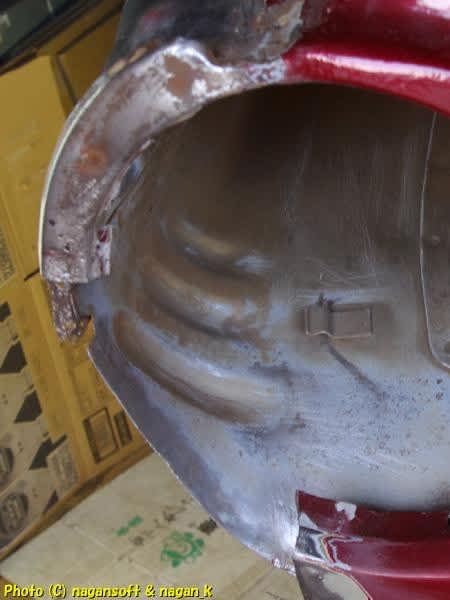
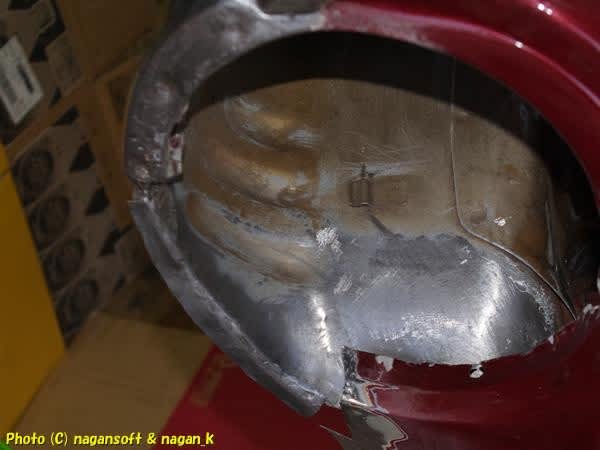
次のパーツを整形
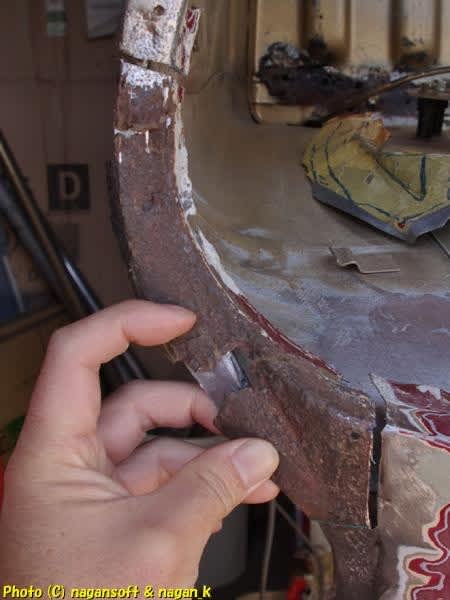
整形パーツの当たり具合確認調整
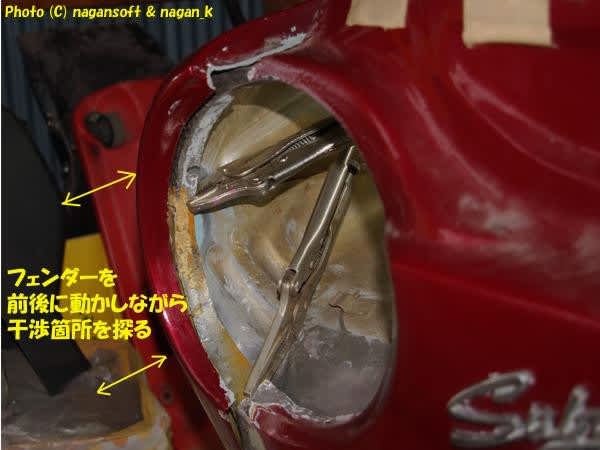
一部ピース貼り付け
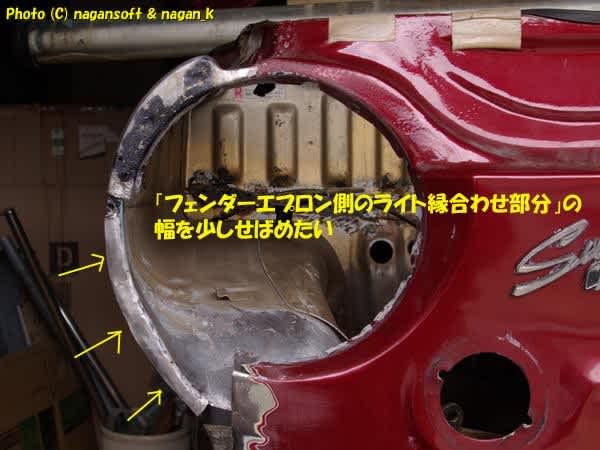
ハンダ板金でさらに隙間埋めピース貼り付け微調整
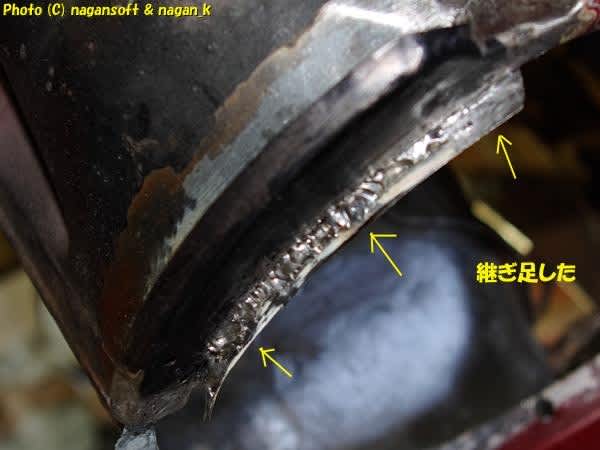
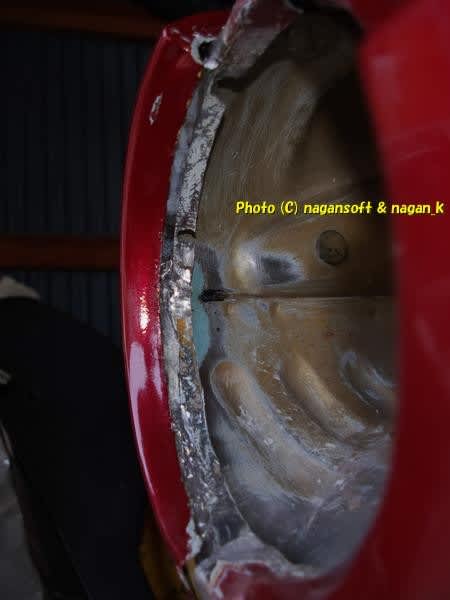
メインの大きいパーツをハンダ板金で貼り付け
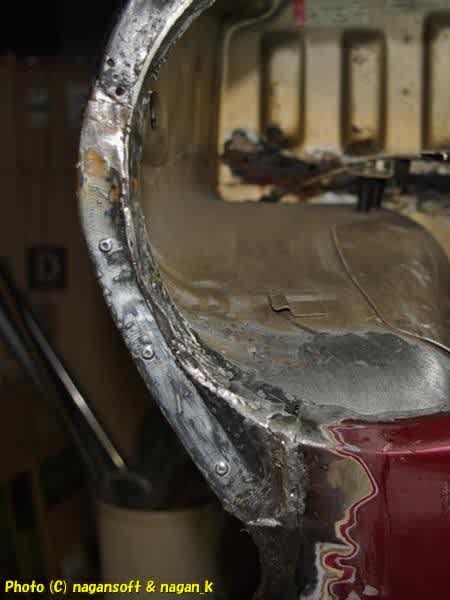
微調整(さび止め、パテ整形)
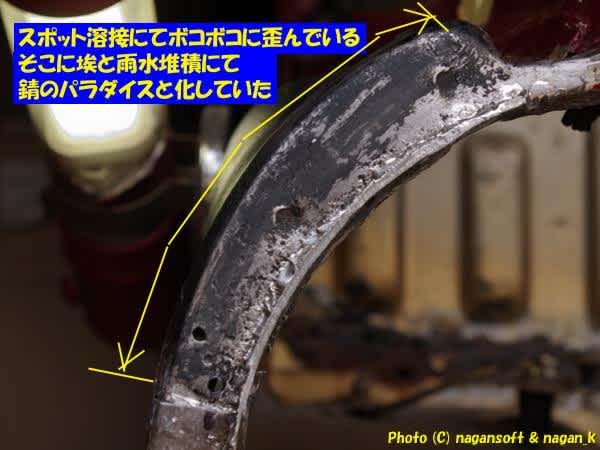
フレーム部分の連結
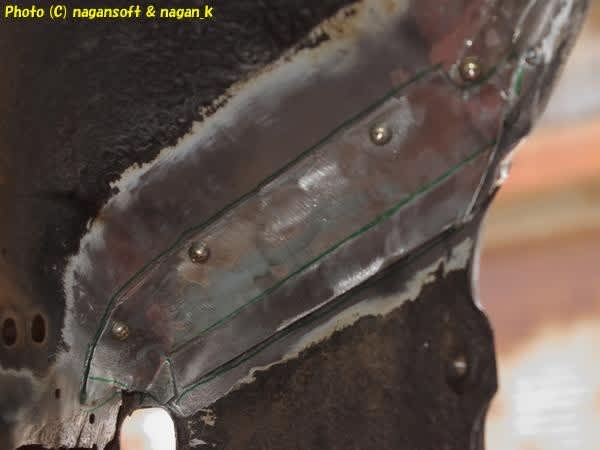
さらに微調整(さび止め、パテ整形)
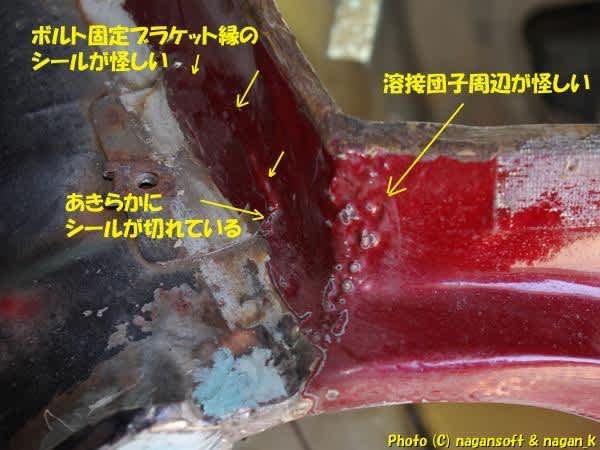
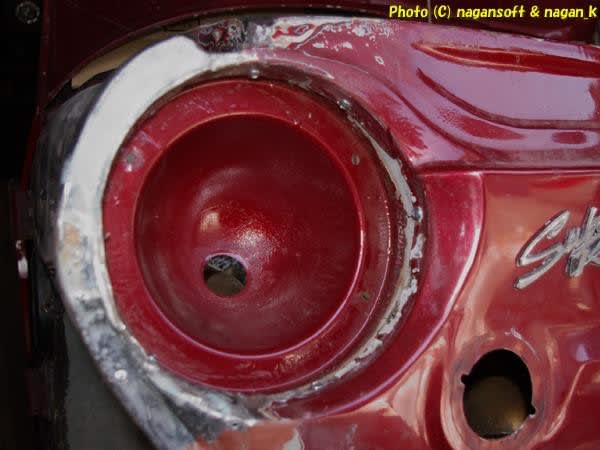
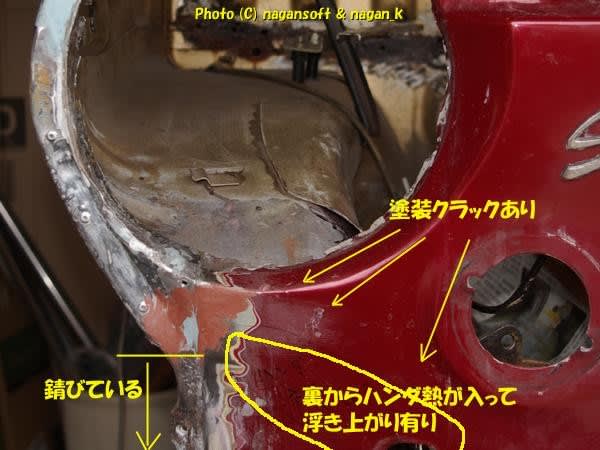
と進みます。他の部位との連携作業が続くので飛ばしまして、
最初のプラサフ……、このタイミングでコロナ禍によりプラサフ入手できず、
プラサフの代わりにジンクスプレーで仮錆止め塗装で一旦作業を止めてます。
スチール缶スプレーを切り開いて新規部品をハンダ板金で作ったりもしています。
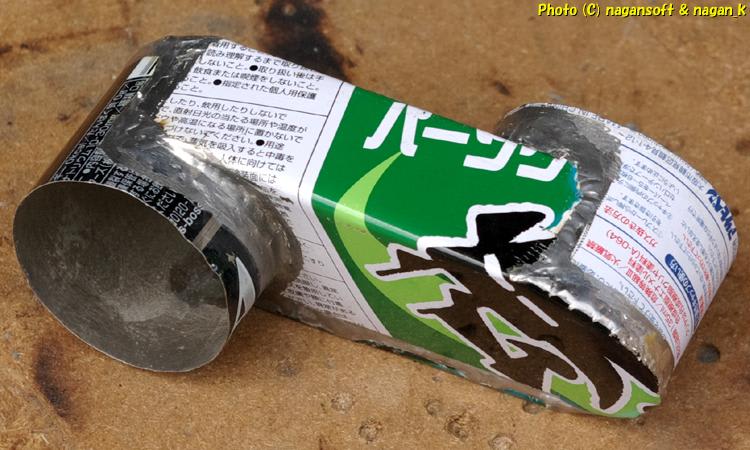
スプレー缶の加工でこんな風にできあがっていきます。
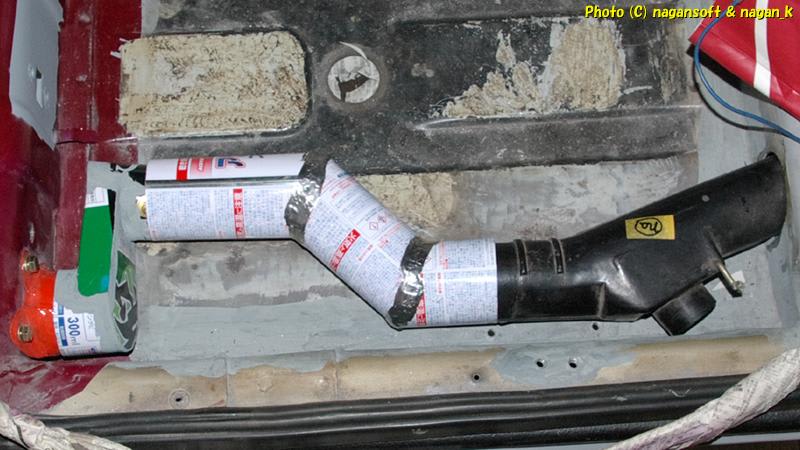
おっと、くどく紹介しすぎたか?
“なが~ン”がちょっとずつ作業しているので何日にもまたがっています。
まあー、こんな感じでハンダ板金と付き合ってます。ってことです。
最後に
とまあー、ハンダ板金についての返答はこんな感じでいいかなー
もう、同じような質問してこないでねー(笑)
しかし何故に、突然、ハンダ板金の質問が舞い込んできたのか?謎だわー。
ハンダ板金がブームになっているのか?そんなわけないだろう。
コメント